Dual Gantry 500W CO2 & 3000W or 6000W Fiber Laser Cutter
For cutting metals and non-metals
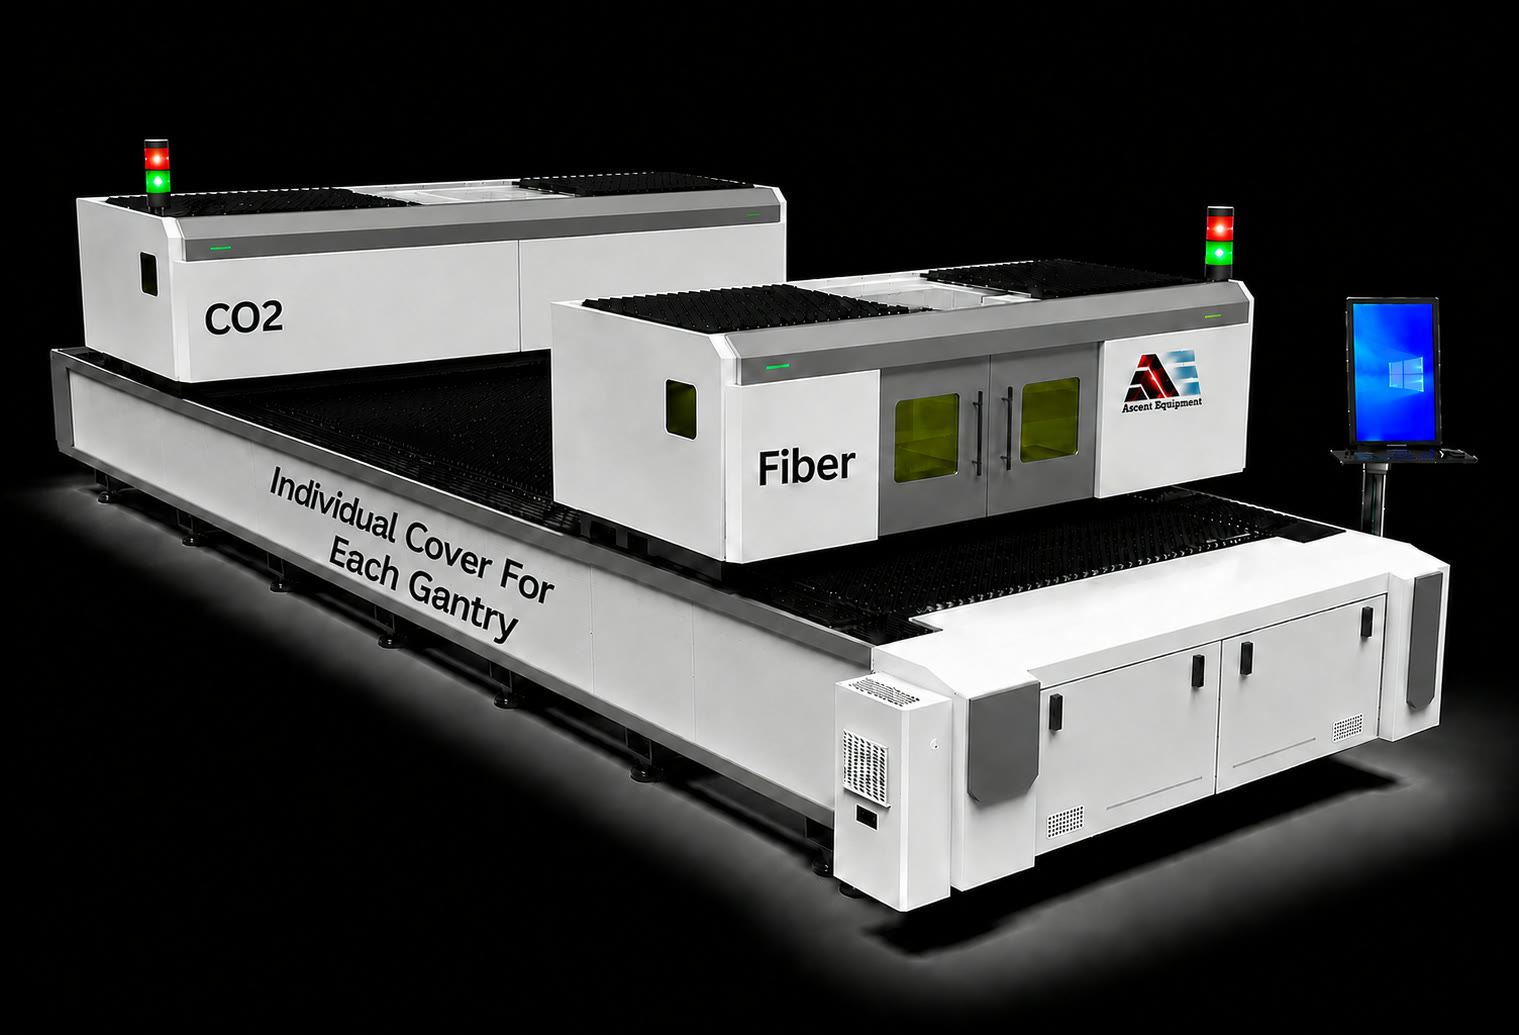
Dual Gantry Laser Cutting Machine — Combination CO2 and Fiber Laser Cutter
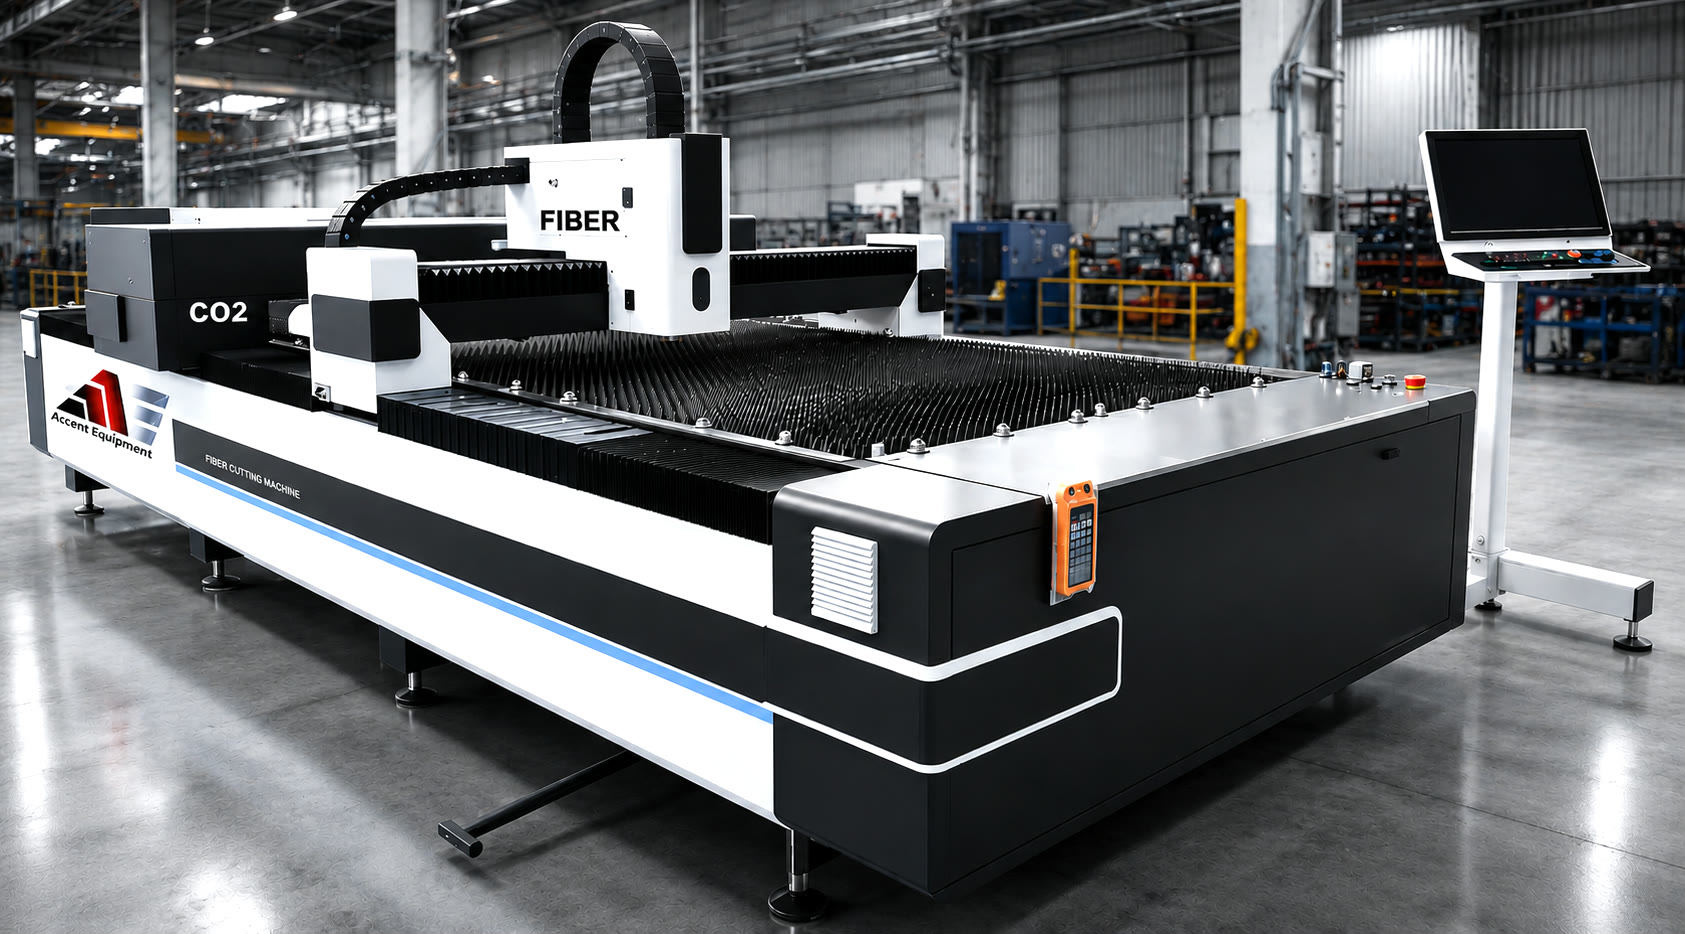
A separate gantry for CO2 and fiber enables simultaneous CO2 and fiber laser cutting of two different materials. As a laser cutter for acrylic and aluminum, the 500W CO2 acrylic laser cutter handles acrylic up to 1", while the 3000W fiber laser cutting machine or 6000W fiber laser cutting machine handles aluminum, stainless steel, and other metals. Working area: 5' × 10' or 6' × 12' (option: covered or laser-control partitions).
- 500W CO2 source for non-metals (acrylic up to 1" thick using compressed air)
- 3000W or 6000W fiber source for aluminum, stainless, carbon steel, brass, copper
- Each gantry operates independently and simultaneously
- Working area: a 5×10 laser cutting machine or 6×12 laser cutting machine configuration
- Industrial computer with operational and nesting software
- Optional: smell/fume collector for CO2, debris collector for fiber
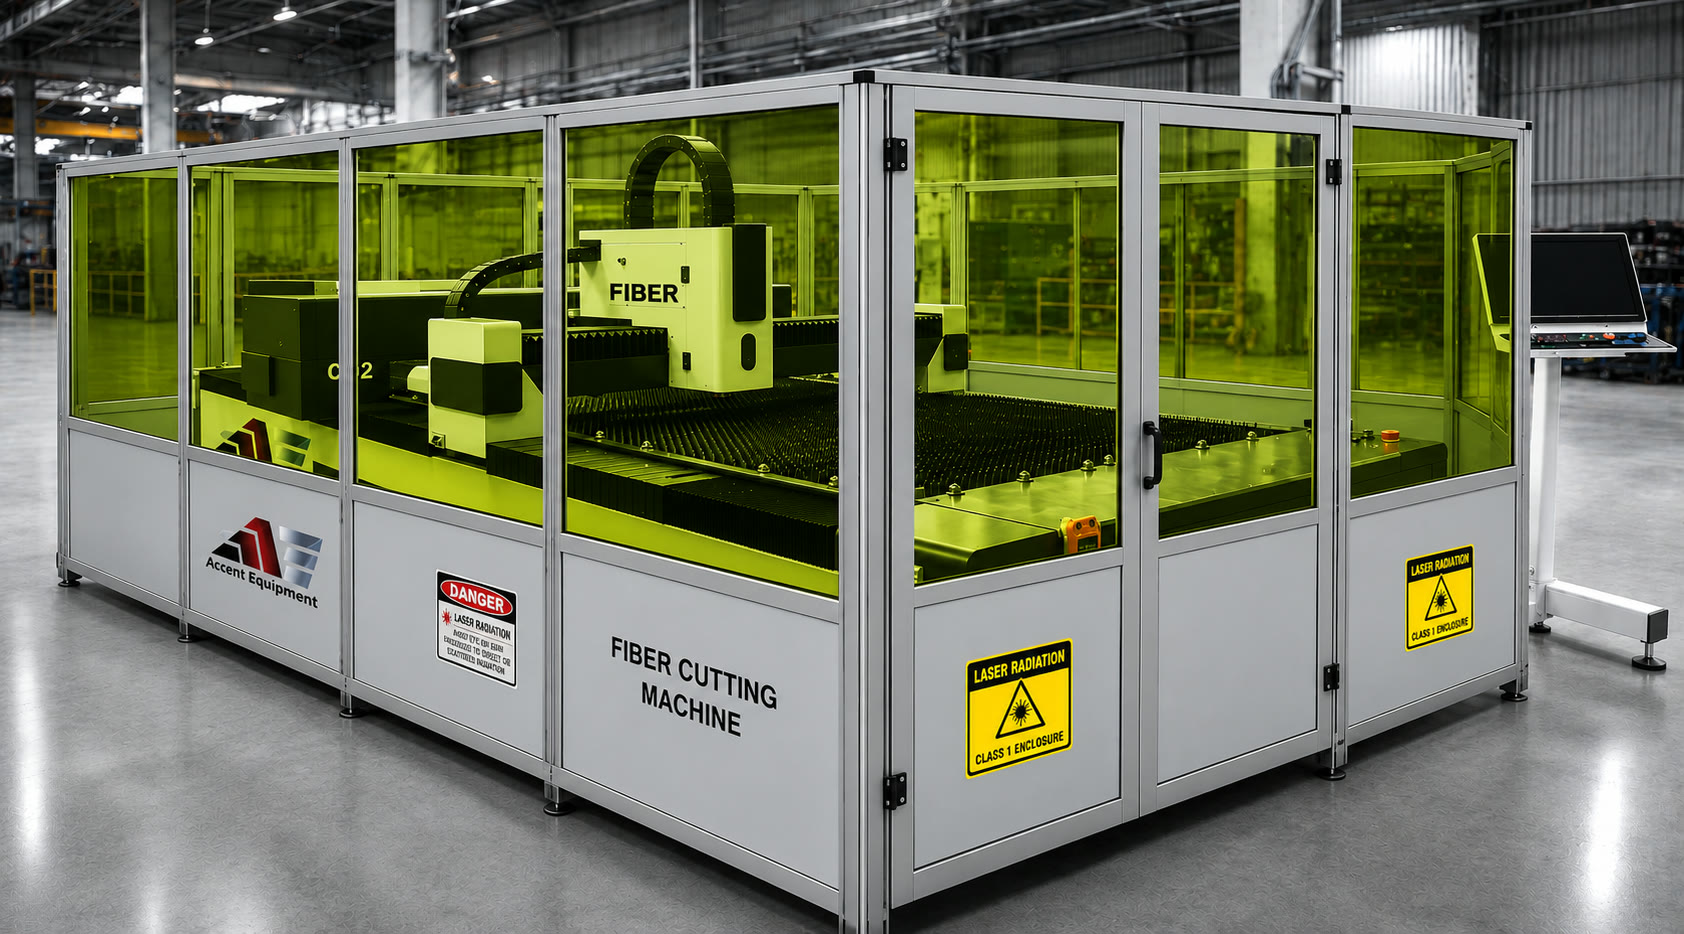
- Choice of slide covers or laser-rated partitions
- Installation and training included; support from Buffalo, Toronto and Kentucky
Free Test Cut & Speed Evaluation Service: Experience Our Quality Firsthand!
Send us your material sample, and we'll provide a complimentary cut and speed analysis. Verify cutting quality and performance before you buy.
See it in action
Dual Gantry CO2 and Fiber Laser Cutter
As a sign fabrication laser cutter, a separate gantry for CO2 and fiber allows for the simultaneous processing of two different materials.
As a laser cutter for 1-inch acrylic and an acrylic and metal laser cutting machine, CO2 500W (cuts acrylic up to 1"), Fiber 3000W or 6000W (works with aluminum, stainless steel, and other metals). Working area: 5' × 10' or 6' × 12' (option: covered or laser-control partitions).
Other options:
- Smell and fume collector for the CO2 laser
- Debris collector for the fiber laser
Laser cutter installation and training is included in the price, at your place. Support from Ascent technicians in Buffalo, New York, Toronto, Ontario, or Kentucky.
CO2 Laser Push-Out Letters
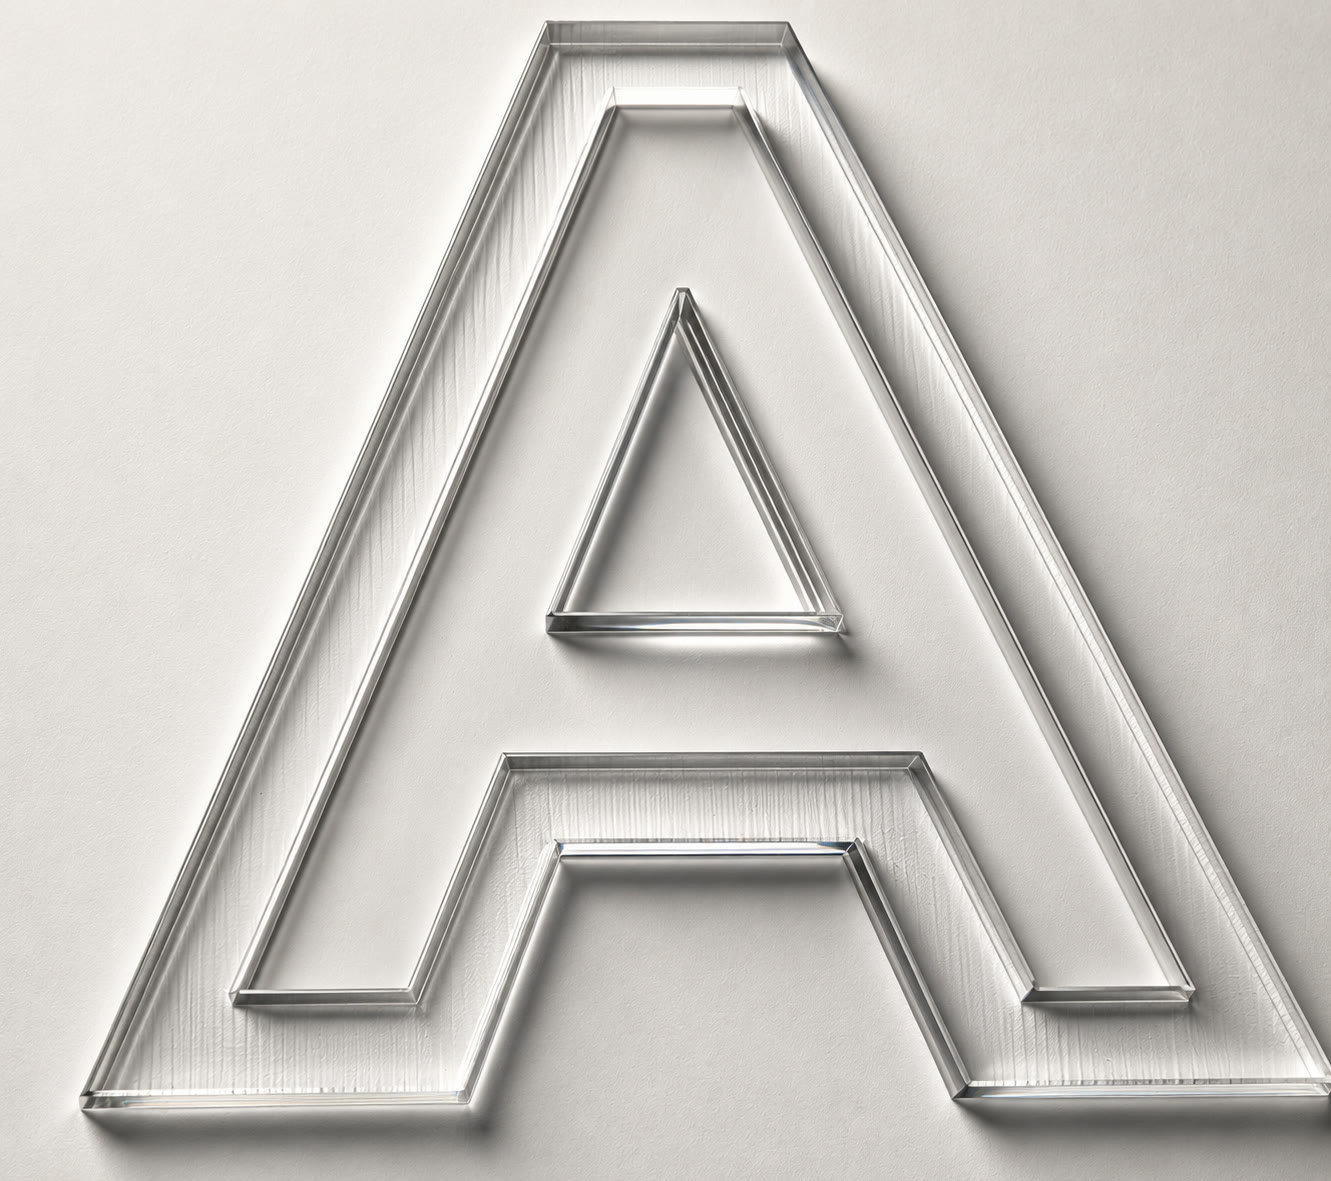
Ascent Equipment has developed a specialized technique for producing push-out letters using a CO2 laser, offering a significant speed advantage over traditional CNC routing.
Optional housing
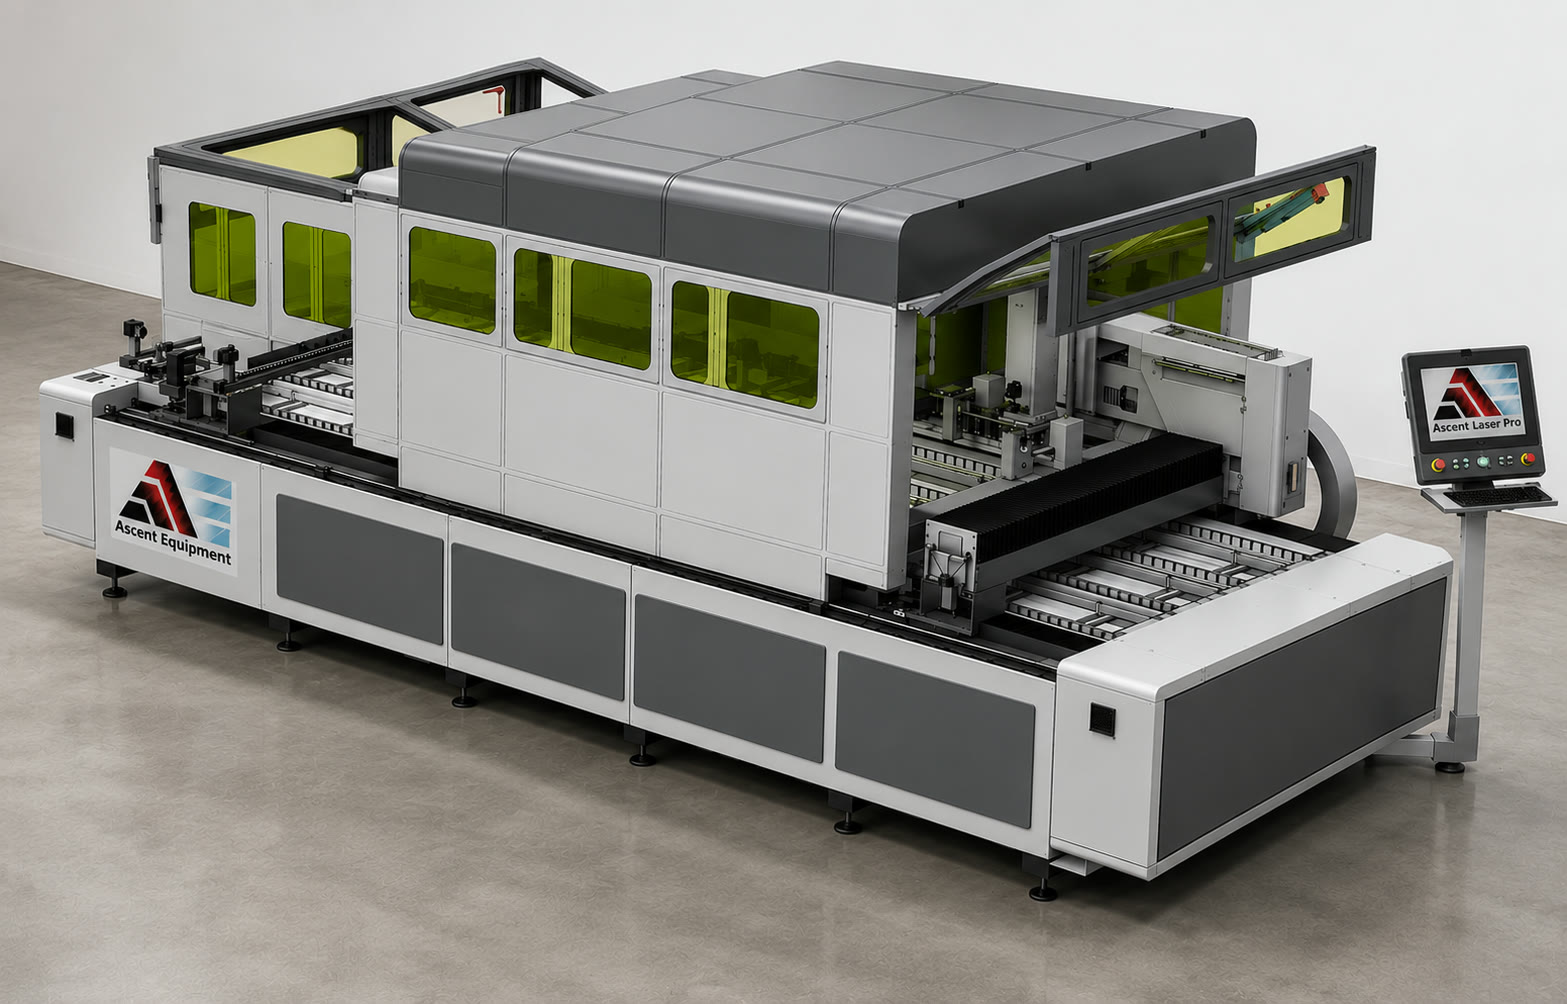
As an enclosed laser cutter for sign shops, the dual gantry can be fully covered for safety and noise control.
Cutting Maximum Materials Thickness (mm / in.)*
CO2
| Power | Acrylic | MDF | Plywood | Foam | Leather | Wood board |
|---|---|---|---|---|---|---|
| 300W | 25 mm (0.98") | 15 mm (0.59") | 20 mm (0.79") | 30 mm (1.18") | 8 mm (0.31") | 25 mm (0.98") |
| 500W | 25 mm (0.98") | 15 mm (0.59") | 20 mm (0.79") | 30 mm (1.18") | 8 mm (0.31") | 25 mm (0.98") |
| 600W | 30 mm (1.18") | 20 mm (0.79") | 30 mm (1.18") | 50 mm (1.97") | 10 mm (0.39") | 35 mm (1.38") |
Fiber
Cutting gases: liquid oxygen (99.6% purity) and liquid nitrogen (99.995% purity). Because equipment configuration, water cooling, environment, nozzles, and gas pressure vary between customers, this data is for reference only. You can also download the full spec sheet (PDF).
3000W Cutting Parameters
Carbon Steel — Q235B
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 38~40 (1496~1575 in/min) | 0~-0.5 (0~-0.02 in) | 0.5 (0.02 in) | N2 | single layer 1.0 | 12~16 | 3000 | 5000 | 100 | Glossy |
| 2 (0.079 in) | — | — | — | — | — | — | — | — | — | — |
| 3 (0.118 in) | 4~4.2 (157~165 in/min) | 4.5~5.5 (0.177~0.217 in) | 0.8 (0.031 in) | O2 | Double layer 1.0 | 0.6~0.9 | 3000 | 5000 | 100 | Glossy |
| 4 (0.157 in) | 3.3~3.5 (130~138 in/min) | 4.5~5.5 (0.177~0.217 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.9 | 3000 | 5000 | 100 | Glossy |
| 6 (0.236 in) | 2.3~2.5 (91~98 in/min) | 4.5~5.5 (0.177~0.217 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.9 | 3000 | 5000 | 100 | Glossy |
| 8 (0.315 in) | 2.1~2.2 (83~87 in/min) | 4.5~5.5 (0.177~0.217 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.9 | 3000 | 5000 | 100 | Glossy |
| 10 (0.394 in) | 1.5~1.7 (59~67 in/min) | 2~3 (0.079~0.118 in) | 1.5 (0.059 in) | O2 | Double layer 3.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 12 (0.472 in) | 1.2~1.4 (47~55 in/min) | 2~3 (0.079~0.118 in) | 1.5 (0.059 in) | O2 | Double layer 3.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 14 (0.551 in) | 1~1.1 (39~43 in/min) | 2~3 (0.079~0.118 in) | 1.5 (0.059 in) | O2 | Double layer 4.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 16 (0.63 in) | 0.85~0.9 (33~35 in/min) | 2~3 (0.079~0.118 in) | 1.5 (0.059 in) | O2 | Double layer 4.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 18 (0.709 in) | 0.7~0.75 (28~30 in/min) | 2~3 (0.079~0.118 in) | 1.5 (0.059 in) | O2 | Double layer 4.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 20 (0.787 in) | 0.6~0.65 (24~26 in/min) | 2~3.5 (0.079~0.138 in) | 1.5 (0.059 in) | O2 | Double layer 4.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 22 (0.866 in) | 0.5~0.55 (20~22 in/min) | 2~3.5 (0.079~0.138 in) | 1.5 (0.059 in) | O2 | Double layer 4.0 | 0.6~0.9 | 2200~2400 | 5000 | 100 | Frosted surface |
| 25 (0.984 in) | 0.45~0.5 (18~20 in/min) | 2~3.5 (0.079~0.138 in) | 1.5 (0.059 in) | O2 | Double layer 5.0 | 0.6~0.9 | 2200~2500 | 5000 | 100 | Frosted surface |
Stainless Steel — SUS304
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 35~37 (1378~1457 in/min) | 0~-1 (0~-0.039 in) | 0.5 (0.02 in) | N2 | single layer 1.0/1.2/1.5 | 12~16 | 3000 | 5000 | 100 | No residue |
| 2 (0.079 in) | 13~15 (512~591 in/min) | -1.5~-2 (-0.059~-0.079 in) | 0.5 (0.02 in) | N2 | single layer 1.5/2.0 | 12~16 | 3000 | 5000 | 100 | No residue |
| 3 (0.118 in) | 7~8 (276~315 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | N2 | single layer 2.0/2.5/3.0 | 16~20 | 3000 | 5000 | 100 | No residue |
| 4 (0.157 in) | 4.5~5.5 (177~217 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 3.0 | 16~20 | 3000 | 5000 | 100 | No residue |
| 6 (0.236 in) | 1.7~1.9 (67~75 in/min) | -5~-5.5 (-0.197~-0.217 in) | 0.5 (0.02 in) | N2 | single layer 3.5/4.0 | 16~20 | 3000 | 5000 | 100 | No residue |
| 8 (0.315 in) | 0.8~1.0 (31~39 in/min) | -6~-7 (-0.236~-0.276 in) | 0.5 (0.02 in) | N2 | single layer 4.0 | 16~20 | 3000 | 5000 | 100 | No residue |
| 10 (0.394 in) | 0.6~0.7 (24~28 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | N2 | single layer 4.0 | 16~20 | 3000 | 5000 | 100 | A small amount of slag |
Aluminum — 6061
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 30~33 (1181~1299 in/min) | -0.5~-1 (-0.02~-0.039 in) | 0.5 (0.02 in) | N2 | single layer 1.0/1.2/1.5 | 12~16 | 3000 | 5000 | 100 | — |
| 2 (0.079 in) | 10~12 (394~472 in/min) | -1~-1.5 (-0.039~-0.059 in) | 0.5 (0.02 in) | N2 | single layer 1.5/2.0 | 12~16 | 3000 | 5000 | 100 | — |
| 3 (0.118 in) | 5.5~5.9 (217~232 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | N2 | single layer 2.0/2.5/3.0 | 16~20 | 3000 | 5000 | 100 | — |
| 4 (0.157 in) | 2.8~3.2 (110~126 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 3.0 | 16~20 | 3000 | 5000 | 100 | — |
| 6 (0.236 in) | 0.7~0.8 (28~31 in/min) | -5~-5.5 (-0.197~-0.217 in) | 0.5 (0.02 in) | N2 | single layer 3.5/4.0 | 16~20 | 3000 | 5000 | 100 | — |
| 8 (0.315 in) | 0.5~0.6 (20~24 in/min) | -6~-7 (-0.236~-0.276 in) | 0.5 (0.02 in) | N2 | single layer 4.0 | 16~20 | 3000 | 5000 | 100 | — |
6000W Cutting Parameters
Carbon Steel — Q235B
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 46~48 (1811~1890 in/min) | 0 (0 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | Glossy |
| 2 (0.079 in) | 35~37 (1378~1457 in/min) | -1.5 (-0.059 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | Glossy |
| 3 (0.118 in) | 4.2~4.5 (165~177 in/min) | 4.0~5.5 (0.157~0.217 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.0/1.2 | 0.7~0.9 | 3000~3200 | 5000 | 100 | Glossy |
| 4 (0.157 in) | 3.5~3.7 (138~146 in/min) | 4.0~5.5 (0.157~0.217 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.0/1.2 | 0.7~0.9 | 3900~4200 | 5000 | 100 | Glossy |
| 5 (0.197 in) | 3.2~3.3 (126~130 in/min) | 4.0~5.5 (0.157~0.217 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.0/1.2 | 0.7~0.9 | 4000~4200 | 5000 | 100 | Glossy |
| 6 (0.236 in) | 2.6~2.8 (102~110 in/min) | 4.0~5.5 (0.157~0.217 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.0/1.2 | 0.7~0.9 | 4000~4200 | 5000 | 100 | Glossy |
| 8 (0.315 in) | 2.4~2.5 (94~98 in/min) | 5.5~6.5 (0.217~0.256 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.2 | 0.7~0.9 | 4000~4200 | 5000 | 100 | Glossy |
| 10 (0.394 in) | 2.2~2.3 (87~91 in/min) | 5.5~6.5 (0.217~0.256 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.2 | 0.7~0.9 | 6000 | 5000 | 100 | Glossy |
| 12 (0.472 in) | 1.9~2.0 (75~79 in/min) | 6~7 (0.236~0.276 in) | 0.6~0.8 (0.024~0.031 in) | O2 | Double layer 1.2 | 0.7~0.9 | 6000 | 5000 | 100 | Glossy |
| 14 (0.551 in) | 0.9~1.0 (35~39 in/min) | 4.0~5.5 (0.157~0.217 in) | 0.6~1.2 (0.024~0.047 in) | O2 | Double layer 3.0 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
| 16 (0.63 in) | 0.8~0.9 (31~35 in/min) | 3.0~5.5 (0.118~0.217 in) | 1.2~1.5 (0.047~0.059 in) | O2 | Double layer 3.0/3.5 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
| 18 (0.709 in) | 0.7~0.8 (28~31 in/min) | 3.0~4.5 (0.118~0.177 in) | 1.2~1.5 (0.047~0.059 in) | O2 | Double layer 3.5/4.0 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
| 20 (0.787 in) | 0.6~0.65 (24~26 in/min) | 2~3.5 (0.079~0.138 in) | 1.2~1.5 (0.047~0.059 in) | O2 | Double layer 4.0 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
| 22 (0.866 in) | 0.55~0.6 (22~24 in/min) | 2~3.5 (0.079~0.138 in) | 1.2~1.5 (0.047~0.059 in) | O2 | Double layer 4.0 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
| 25 (0.984 in) | 0.5~0.55 (20~22 in/min) | 2~3.5 (0.079~0.138 in) | 1.2~1.5 (0.047~0.059 in) | O2 | Double layer 5.0 | 0.7~0.9 | 2200~2600 | 5000 | 100 | Frosted surface |
Stainless Steel — S304
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 45~47 (1772~1850 in/min) | 0~-1 (0~-0.039 in) | 0.5 (0.02 in) | N2 | single layer 1.5 | 12~16 | 6000 | 5000 | 100 | No residue |
| 2 (0.079 in) | 35~37 (1378~1457 in/min) | -1.5~-2 (-0.059~-0.079 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | No residue |
| 3 (0.118 in) | 18~20 (709~787 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | No residue |
| 4 (0.157 in) | 14~15 (551~591 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | No residue |
| 5 (0.197 in) | 8~10 (315~394 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | No residue |
| 6 (0.236 in) | 6~6.5 (236~256 in/min) | -5~-5.5 (-0.197~-0.217 in) | 0.5 (0.02 in) | N2 | single layer 3.0 | 12~16 | 6000 | 5000 | 100 | No residue |
| 8 (0.315 in) | 4~4.2 (157~165 in/min) | -6~-7 (-0.236~-0.276 in) | 0.5 (0.02 in) | N2 | single layer 3.0 | 16~20 | 6000 | 5000 | 100 | No residue |
| 10 (0.394 in) | 1.8~2.0 (71~79 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | N2 | single layer 3.0 | 16~20 | 6000 | 5000 | 100 | No residue |
| 12 (0.472 in) | 1.1~1.3 (43~51 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | N2 | single layer 3.5 | 16~20 | 6000 | 5000 | 100 | No residue |
| 14 (0.551 in) | 0.9~1.0 (35~39 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | N2 | single layer 3.5 | 16~20 | 6000 | 5000 | 100 | No residue |
| 16 (0.63 in) | 0.8~0.85 (31~33 in/min) | -10~-11 (-0.394~-0.433 in) | 0.5 (0.02 in) | N2 | single layer 4.0 | 16~20 | 6000 | 5000 | 100 | A small amount of slag |
| 20 (0.787 in) | 0.5~0.6 (20~24 in/min) | -11~-13 (-0.433~-0.512 in) | 0.5 (0.02 in) | N2 | single layer 5.0 | 16~20 | 6000 | 5000 | 100 | A small amount of slag |
Aluminum — 6061
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 50~52 (1969~2047 in/min) | 0~-1 (0~-0.039 in) | 0.5 (0.02 in) | Air | single layer 1.5 | 12~16 | 6000 | 5000 | 100 | — |
| 2 (0.079 in) | 28~29 (1102~1142 in/min) | -1.5~-2 (-0.059~-0.079 in) | 0.5 (0.02 in) | Air | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | — |
| 3 (0.118 in) | 15~17 (591~669 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | Air | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | — |
| 4 (0.157 in) | 9~10 (354~394 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | Air | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | — |
| 5 (0.197 in) | 6~6.5 (236~256 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | Air | single layer 2.5 | 12~16 | 6000 | 5000 | 100 | — |
| 6 (0.236 in) | 4.5~5 (177~197 in/min) | -5~-5.5 (-0.197~-0.217 in) | 0.5 (0.02 in) | Air | single layer 2.5 | 12~16 | 6000 | 5000 | 100 | — |
| 8 (0.315 in) | 2.8~2.9 (110~114 in/min) | -6~-7 (-0.236~-0.276 in) | 0.5 (0.02 in) | Air | single layer 2.5 or 3.0 | 16~20 | 6000 | 5000 | 100 | — |
| 10 (0.394 in) | 1.9~2 (75~79 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | Air | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 12 (0.472 in) | 1.1~1.2 (43~47 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | Air | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 14 (0.551 in) | 0.8~1.0 (31~39 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | Air | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 16 (0.63 in) | 0.5~0.6 (20~24 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | Air | single layer 4.0 | 16~20 | 6000 | 5000 | 100 | — |
Brass
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | 45~55 (1772~2165 in/min) | 0~-1 (0~-0.039 in) | 0.5 (0.02 in) | N2 | single layer 1.5 | 12~16 | 6000 | 5000 | 100 | — |
| 2 (0.079 in) | 25~35 (984~1378 in/min) | -1.5~-2 (-0.059~-0.079 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 12~16 | 6000 | 5000 | 100 | — |
| 3 (0.118 in) | 17~20 (669~787 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 16~20 | 6000 | 5000 | 100 | — |
| 4 (0.157 in) | 10~12 (394~472 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 2.0 | 16~20 | 6000 | 5000 | 100 | — |
| 5 (0.197 in) | 7~8 (276~315 in/min) | -3.5~-4 (-0.138~-0.157 in) | 0.5 (0.02 in) | N2 | single layer 2.5 | 16~20 | 6000 | 5000 | 100 | — |
| 6 (0.236 in) | 5~6 (197~236 in/min) | -5~-5.5 (-0.197~-0.217 in) | 0.5 (0.02 in) | N2 | single layer 2.5 | 16~20 | 6000 | 5000 | 100 | — |
| 8 (0.315 in) | 2~3 (79~118 in/min) | -6~-7 (-0.236~-0.276 in) | 0.5 (0.02 in) | N2 | single layer 2.5 or 3.0 | 16~20 | 6000 | 5000 | 100 | — |
| 10 (0.394 in) | 1.6~2 (63~79 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | N2 | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 12 (0.472 in) | 1.3~1.7 (51~67 in/min) | -7.5~-8.5 (-0.295~-0.335 in) | 0.5 (0.02 in) | N2 | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 14 (0.551 in) | 0.8~1.0 (31~39 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | N2 | single layer 3.0 or 3.5 | 16~20 | 6000 | 5000 | 100 | — |
| 16 (0.63 in) | 0.5~0.6 (20~24 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | N2 | single layer 4.0 | 16~20 | 6000 | 5000 | 100 | — |
■ Optimal ■ Caution — reduced quality ■ Maximum thickness / poor quality expected
12000W Cutting Parameters (for fiber only machine)
Stainless Steel — SUS304
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | — | — | — | N2 | Single layer 1.5 | — | — | 5000 | 100 | — |
| 6 (0.236 in) | 16 (630 in/min) | -2.5~-3 (-0.098~-0.118 in) | 0.5 (0.02 in) | N2 | Single layer 3.0 | 12~14 | 12000 | 5000 | 100 | — |
| 8 (0.315 in) | 10 (394 in/min) | -3~-4 (-0.118~-0.157 in) | 0.5 (0.02 in) | N2 | Single layer 3.5 | 14~16 | 12000 | 5000 | 100 | — |
| 10 (0.394 in) | 6 (236 in/min) | -6~-6.5 (-0.236~-0.256 in) | 0.5 (0.02 in) | N2 | Single layer 4.0 | 14~16 | 12000 | 5000 | 100 | — |
| 12 (0.472 in) | 4 (157 in/min) | -7~-7.5 (-0.276~-0.295 in) | 0.5 (0.02 in) | N2 | Single layer 4.0 | 14~16 | 12000 | 5000 | 100 | — |
| 14 (0.551 in) | 3.5 (138 in/min) | -9~-10 (-0.354~-0.394 in) | 0.5 (0.02 in) | N2 | Single layer 4.0 | 14~16 | 12000 | 5000 | 100 | — |
| 16 (0.63 in) | 2.6 (102 in/min) | -11~-12 (-0.433~-0.472 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 14~16 | 12000 | 5000 | 100 | — |
| 18 (0.709 in) | 2 (79 in/min) | -14~-15 (-0.551~-0.591 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 14~16 | 12000 | 5000 | 100 | — |
| 20 (0.787 in) | 1.6 (63 in/min) | -15~-15.5 (-0.591~-0.61 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 16~18 | 12000 | 5000 | 100 | — |
| 25 (0.984 in) | 1 (39 in/min) | -18~-19 (-0.709~-0.748 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 18~20 | 12000 | 5000 | 100 | — |
| 30 (1.181 in) | 0.5 (20 in/min) | 7 (0.276 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 18~20 | 12000 | 5000 | 100 | — |
| 40 (1.575 in) | 0.2 (8 in/min) | 7 (0.276 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 18~20 | 12000 | 200 | 100 | — |
| 50 (1.969 in) | 0.12 (5 in/min) | 7 (0.276 in) | 0.5 (0.02 in) | N2 | Single layer 5.0 | 18~20 | 12000 | 200 | 100 | — |
Carbon Steel — Q235
| Thickness mm (in) | Speed m/min (in/min) | Focus Pos. mm (in) | Cut Height mm (in) | Gas | Nozzle | Pressure (bar) | Power (W) | Freq. (Hz) | Duty (%) | Effect |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 (0.039 in) | — | — | — | N2 | Single layer 1.5 | — | — | 5000 | 100 | — |
| 4 (0.157 in) | 3.3~3.5 (130~138 in/min) | 7~8 (0.276~0.315 in) | 0.8 (0.031 in) | O2 | Double layer 1.0/1.2 | 0.6~0.8 | 3000~3200 | 5000 | 100 | — |
| 6 (0.236 in) | 2.7~2.9 (106~114 in/min) | 8~9 (0.315~0.354 in) | 0.8 (0.031 in) | O2 | Double layer 1.0/1.2 | 0.6~0.8 | 3900~4200 | 5000 | 100 | — |
| 8 (0.315 in) | 2.4~2.5 (94~98 in/min) | 8.5~10 (0.335~0.394 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.8 | 3900~4200 | 5000 | 100 | — |
| 10 (0.394 in) | 2.0~2.1 (79~83 in/min) | 9~10 (0.354~0.394 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.8 | 4200~4500 | 5000 | 100 | — |
| 12 (0.472 in) | 1.9~2 (75~79 in/min) | 9~10 (0.354~0.394 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.8 | 6000~7000 | 5000 | 100 | — |
| 14 (0.551 in) | 1.7~1.8 (67~71 in/min) | 9.5~10.5 (0.374~0.413 in) | 0.8 (0.031 in) | O2 | Double layer 1.2 | 0.6~0.8 | 7000~8000 | 5000 | 100 | — |
| 16 (0.63 in) | 1.55~1.6 (61~63 in/min) | 10~11 (0.394~0.433 in) | 1 (0.039 in) | O2 | Double layer 1.4 | 0.6~0.8 | 8000-9000 | 5000 | 100 | — |
| 18 (0.709 in) | 1.35~1.4 (53~55 in/min) | 10~11 (0.394~0.433 in) | 1 (0.039 in) | O2 | Double layer 1.4 | 0.6~0.8 | 10000 | 5000 | 100 | — |
| 20 (0.787 in) | 1.2~1.3 (47~51 in/min) | 11~12 (0.433~0.472 in) | 0.8 (0.031 in) | O2 | Double layer 1.6 | 0.8~1 | 10000 | 5000 | 100 | — |
| 22 (0.866 in) | 0.8~0.9 (31~35 in/min) | 11~12 (0.433~0.472 in) | 0.7 (0.028 in) | O2 | Double layer 1.6 | 1 | 12000 | 5000 | 100 | — |
| 25 (0.984 in) | 0.6~0.7 (24~28 in/min) | 13~14 (0.512~0.551 in) | 0.6 (0.024 in) | O2 | Double layer 1.8 | 1.2 | 12000 | 5000 | 100 | — |
| 30 (1.181 in) | 0.35~0.45 (14~18 in/min) | 13~14 (0.512~0.551 in) | 0.6 (0.024 in) | O2 | Double layer 1.8 | 1.2 | 12000 | 5000 | 100 | — |
| 35 (1.378 in) | 0.35~0.4 (14~16 in/min) | 13~14 (0.512~0.551 in) | 0.6 (0.024 in) | O2 | Double layer 1.8 | 1.3 | 12000 | 5000 | 100 | — |
| 40 (1.575 in) | 0.3~0.35 (12~14 in/min) | 13~14 (0.512~0.551 in) | 1.2 (0.047 in) | O2 | Double layer 1.8 | 1.2~1.6 | 12000 | 5000 | 100 | — |
| 45 (1.772 in) | 0.2~0.25 (8~10 in/min) | 13~14 (0.512~0.551 in) | 1.2 (0.047 in) | O2 | Double layer 1.8 | 1.2~1.6 | 12000 | 5000 | 100 | — |
Machine specifications
As a channel letter laser cutting machine built for sign shops, the dual gantry includes:
- CO2 laser 300W or 500W or 600W + Fiber laser 3000W or 6000W
- Autofocus laser head
- AU3TECH cutting head and controller with remote DSP panel
- RUIDA controller for CO2 laser
- SLW 300W or 500W or 600W CO2 laser tube
- Large CCD camera (Optional)
- TBI ball screw transmission for Z axis
- Helical Rack and Pinion Transmission for X, Y axis
- Dual driver for Y-axis
- MOTO Reducer
- LAPPING 25mm (0.98") guide rails
- DELTA 750W servo motor and drivers
- AIRTAC pneumatic elements
- 2 water chillers
- Industrial computer with Wi-Fi
- Oil-free air compressor for CO2 laser
- 380V 3-phase and 220V 1-phase 60Hz
Computer running
- CO2 laser software: RUIDA RDWorks
- Fiber laser software: AU3TECH SC2000
Consumable parts
- 10 pcs cutting nozzles
- 5 pcs of protection lens
- 2 pcs of ceramic ring
Ascent warranty
- CO2 laser source: One year (the tube is a wear item with a typical service life of 12,000 hours)
- Fiber laser source: Two years
- All other non-consumable components: Two years
CO2 vs. fiber: which do you need?
| Application | CO2 laser | Fiber laser |
|---|---|---|
| Acrylic cutting | Excellent | Not recommended |
| Wood / MDF | Excellent | No |
| Engraving | Excellent | Good on metal |
| Stainless steel | Limited | Excellent |
| Aluminum cutting | Limited | Excellent |
| Sign making | Excellent | Excellent for metal signs |
| Channel letter components | Good | Excellent |
The Ascent answer: get both in one machine. Two independent gantries, each doing its job simultaneously on the same table.
The recommended sign shop setup
For a modern sign shop, the ideal combination is:
- An Ascent CNC channel letter bending machine for aluminum and stainless side returns
- An Ascent Dual Gantry CO2 + Fiber Laser Cutter for acrylic, wood, and all metals
- An Ascent handheld fiber laser welder or QCW tabletop laser welder for fast, clean welding
- A CNC router for ACM and PVC
This combination allows nearly all sign manufacturing to be done in-house, reducing outsourcing costs while improving quality and turnaround time.